

پارچه الیاف کربن یک کالا نیست. دو رول که در انبار کنار هم قرار گرفتهاند، میتوانند پس از ورود به قالب، رفتاری کاملاً متفاوت داشته باشند. معماری بافت، تعداد رشتهها، وزن واقعی و پرداخت سطح، همگی تعیین میکنند که آیا یک قطعه در یک هواپیمای تأیید شده قرار میگیرد یا در سطل رد شده. این راهنما آنچه را که مهندسان تدارکات و مهندسان کامپوزیت قبل از ثبت سفارش باید بدانند، پوشش میدهد.
فهرست
- پارچه الیاف کربن در واقع چیست؟
- معماری بافت: انتخاب الگوی مناسب
- تعداد فیلامنتها: ۱K، ۳K، ۶K، ۱۲K، ۲۴K
- وزن منطقهای (GSM) و آنچه کنترل میکند
- سازگاری با فرآیند: لایه گذاری مرطوب، پیش آغشته، تزریق، پالتروژن
- ماتریس انتخاب برنامه
- محصولات پارچه الیاف کربن از Impact Materials
- ملاحظات مربوط به منبعیابی و کیفیت
- پرسش و پاسخهای متداول
۱. پارچه الیاف کربن در واقع چیست؟
پارچه الیاف کربن ، پارچهای بافته شده است که از رشتههای پیوسته الیاف کربن تولید میشود. خود الیاف - که معمولاً بر پایه PAN هستند - از پیشساز پلیآکریلونیتریل از طریق مراحل متوالی اکسیداسیون، کربنیزاسیون و عملیات سطحی تبدیل میشوند. رشتههای حاصل دارای استحکام کششی در محدوده ۳۵۰۰ تا ۷۰۰۰ مگاپاسکال هستند، که با چگالی حدود ۱.۷۶ تا ۱.۸۰ گرم بر سانتیمتر مکعب همراه شده است که به آن نسبت استحکام به وزن استثنایی نسبت به فلزات میدهد.
وقتی آن رشته به پارچه بافته میشود، یک ماده ساختاری پدیدار میشود که میتواند برش داده شود، به شکلهای پیچیده درآید و با رزینهای ترموست یا ترموپلاستیک ترکیب شود. این بافت، الیاف را در جای خود قفل میکند، جهتگیری آنها را کنترل میکند و نحوه واکنش قطعه نهایی به بار را تعریف میکند.
چه چیزی پارچه نیست: یک قطعه تمامشده. این یک محصول واسطهای نیمهتمام است. عملکرد مکانیکی به شدت به سیستم ماتریس، برنامه چیدمان، کیفیت تثبیت و شرایط پس از پخت بستگی دارد. مهندسانی که انتخاب پارچه را به عنوان پایان فرآیند مشخصات در نظر میگیرند، معمولاً در مراحل بعدی با مشکلاتی مواجه میشوند.
یک «پارچه الیاف کربن 3K 200 گرمی» از دو کارخانه مختلف میتواند در جذب رزین سطحی، قابلیت آویزش و مقاومت برشی بین لایهای در قطعه پخت شده تفاوت قابل توجهی داشته باشد. تأمینکنندگان معتبر، منبع پیشساز الیاف، شیمی آهاردهی و دادههای COA در سطح دسته تولید را ارائه میدهند. اگر هیچکدام از این موارد در دسترس نباشد، این یک سیگنال است که ارزش جدی گرفتن دارد.
۲. معماری بافت: انتخاب الگوی مناسب
الگوی بافت، تنها متغیری است که بیشترین بحث را در انتخاب پارچه به خود اختصاص میدهد - و همچنین بیشترین سوءتفاهم را نیز ایجاد میکند. در اینجا به آنچه که هر نوع در عمل ارائه میدهد، میپردازیم.
بافت ساده
هر دسته تار به طور متناوب از روی و زیر هر دسته پود عبور میکند. نتیجه، پایدارترین پارچه از نظر ابعادی موجود است: چینخوردگی بسیار کم در یک جهت به این معنی است که بافت ساده در حین جابجایی شکل خود را حفظ میکند و در ابزار صاف یا با انحنای ملایم به خوبی دوام میآورد. بافت محکم همچنین در برابر نشت رزین در حین تزریق مقاومت میکند و ضخامت لمینت ثابتی را ایجاد میکند.
محدودیت: بافت ساده نسبتاً سفت است و روی هندسهی انحنای دوگانهی تنگ، به خوبی نمیافتد. تلاش برای تبدیل آن به یک قالب پیچیده، باعث ایجاد پل و چین و چروک میشود. برای پنلهای تخت، محفظهها و جعبهها، معمولاً انتخاب مناسبی است.
بافت دوقلو 2×2
هر طناب از روی دو طناب مجاور و سپس از زیر دو طناب مجاور عبور میکند و در ردیف بعدی با یک طناب دیگر جابجا میشود. این امر الگوی بافت مورب را ایجاد میکند که از نظر بصری با فیبر کربن در کالاهای مصرفی و تزئینات خودرو مترادف شده است. جابجایی مورب به طنابهای مجاور اجازه میدهد تا کمی سر بخورند، که باعث میشود پارچه توییل نسبت به بافت ساده، آویزش بسیار بهتری داشته باشد.
پارچه توییل 2×2 200 گرمی 3K یکی از پرکاربردترین پارچهها در کارهای کامپوزیت سازهای است. این پارچه انحنای ترکیبی متوسط را بدون چروک شدن تحمل میکند، سطحی تمیز و زیبا زیر لایه شفاف ایجاد میکند و به طور قابل اعتمادی در لایهگذاری مرطوب یا تزریق رزین پردازش میشود. برای خریدارانی که به یک پارچه عمومی نیاز دارند، این ترکیب وزن و بافت بخش بزرگی از کاربردهای سازهای را پوشش میدهد.
ساتن ۴-هارنس (۴HS) و ساتن ۸-هارنس (۸HS)
بافتهای ساتن تعداد نقاط تقاطع در پارچه را به حداقل میرسانند. در بافت 8HS، هر یدککش قبل از اینکه زیر یکی برود، روی هفت یدککش شناور میشود. این امر باعث ایجاد افتادگی فوقالعادهای میشود - مناسب برای شعاعهای تنگ، بخشهای بدنه هواپیما و لبههای پیچیده - اما با هزینهای: طول شناور طولانی، پایداری را در حین جابجایی کاهش میدهد و اگر در هنگام چیدمان به دقت پشتیبانی نشود، پارچه مستعد اعوجاج است. تولید و نگهداری صحیح بافتهای ساتن نیز گرانتر است.
برای ابزارهای هوافضا با پیچیدگی بالا یا پنلهای بدنه با انحنای شدید، بافتهای ساتن هزینه بالاتری دارند. برای لولههای سازهای، پنلهای تخت یا قطعات صنعتی با حجم بالا، بافت جناغی یا ساده با هزینه کمتر و پیچیدگیهای چیدمان کمتر، عملکرد مکانیکی قابل مقایسهای را ارائه میدهد.
پارچه تک جهته (UD)
به طور دقیق، پارچه UD یک محصول بافته شده نیست - این یک ساختار بدون چین و چروک است که در آن همه الیاف در یک جهت واحد قرار دارند و توسط یک چسب ترموپلاستیک سبک یا یک نخ پود درشت به هم متصل میشوند. UD بالاترین خواص کششی ممکن را در جهت الیاف ارائه میدهد، زیرا هیچ چین و چروکی برای افزایش تنش وجود ندارد. این پارچه استانداردی در کاربردهای مهندسی سازه است که در آن جهت بار به خوبی تعریف شده است: فلنجها، کلاهکهای اسپار، اعضای کششی.
اشکال عملی این است: پارچه UD تقریباً هیچ استحکام خارج از محوری ندارد و کار با آن دشوار است. این پارچه معمولاً در برنامههای چیدمان چند زاویهای - لایههای متناوب 0 درجه، 90 درجه و ±45 درجه - به جای استفاده به تنهایی، استفاده میشود.
| بافت | تراوش پذیری | ثبات ابعاد | پرداخت سطح | کاربردهای متناسب با بهترین تناسب |
|---|---|---|---|---|
| ساده | کم | نرخ | در حد متوسط | پنلهای تخت، محفظههای الکترونیکی، پوستههای صلب |
| 2×2 تویل | خوب | خوب | نرخ | قطعات سازهای، خودرو، دریایی، ابزارآلات |
| ساتن ۴HS / ۸HS | نرخ | کم | خوب | انحنای پیچیده، بدنههای هوافضا، کالاهای ورزشی |
| پارچه UD | خیلی کم | در حد متوسط | فقط کاربردی | لمینتهای سازهای باربر، فلنجها، کلاهکهای تیرک |
۳. تعداد فیلامنتها: ۱K، ۳K، ۶K، ۱۲K، ۲۴K
علامت «K» به تعداد رشتههای کربنی منفرد در یک رشته اشاره دارد: ۱K = ۱۰۰۰ رشته، ۳K = ۳۰۰۰، ۱۲K = ۱۲۰۰۰ و غیره. این عدد، ظاهر پارچه، نحوهی برخورد با آن و هزینهی تولید آن را تعیین میکند.
پارچه 1K
الیاف ریزبافت، محکم بافته شده. سطح بسیار صاف با الگوی بافت ریز که تقریباً هیچ بافت الیاف جداگانهای را در فاصله دید معمولی نشان نمیدهد. عمدتاً در مواردی استفاده میشود که کیفیت ظاهری از اهمیت بالایی برخوردار است: تزئینات داخلی، قاب لوازم الکترونیکی مصرفی، قاب ساعت. تولید آن گران است. عملکرد مکانیکی در واحد وزن با 3K در همان بافت قابل مقایسه است - تفاوت بصری است، نه ساختاری.
پارچه 3K
پرکاربردترین مشخصه در کارهای کامپوزیت سازهای. اندازهی یدککشی، هزینه، قابلیت جابجایی و ظاهر سطح را به طور مؤثر متعادل میکند. پارچهی 3K در یک پارچهی جناغی 2×2 با وزن 200 تا 240 گرم بر متر مربع، استاندارد بالفعل برای کاربردهای سازهای با روش لایهگذاری دستی است و در بازارهای خودرو، دریایی و ابزارآلات صنعتی غالب است. در اکثر سناریوهای خرید B2B، اگر دلیل محکمی برای مشخص کردن خلاف آن وجود نداشته باشد، 3K نقطه شروع است.
پارچه ۶K و ۱۲K
یدککشهای سنگینتر به معنای لایهگذاری سریعتر هستند - هر لایه در هر بار عبور، مواد بیشتری را رسوب میدهد که در تولید با حجم بالا اهمیت دارد. 6K و 12K در کلاهکهای اسپار توربینهای بادی، مخازن تحت فشار و صفحات سازهای رایج هستند که در آنها سرعت ساخت از پرداخت ظاهری مهمتر است. برآمدگیهای یدککش قابل مشاهده در این تعداد، برجستهتر میشوند که در کاربردهای سازهای خوب است اما در قطعات با سطح قابل مشاهده بدون مراحل پرداخت سطحی اضافی غیرقابل قبول است.
۲۴ هزار و ۴۸ هزار (یدککشی سنگین)
تقریباً به طور انحصاری در پیچیدن رشتهها، پالتروژن و جایگذاری خودکار الیاف استفاده میشود که در آن الیاف به جای اینکه به صورت پارچه روی هم قرار گیرند، مستقیماً از قرقرهها تغذیه میشوند. یدککشی سنگین به طور قابل توجهی هزینه مواد اولیه به ازای هر کیلوگرم کربن را کاهش میدهد، که آن را در کاربردهای هزینهمحور مانند میلگرد، لولههای سازهای و تقویت زیرساختها جذاب میکند.
| تعداد فیلامنت | عرض یدککش (معمولی) | موارد استفاده اولیه | هزینه نسبی |
|---|---|---|---|
| 1K | 1-2 میلی متر | قطعات آرایشی، دیواره نازک دقیق | زیاد |
| 3K | 2-3 میلی متر | چیدمان دستی سازه، خودرو، ابزارسازی | در حد متوسط |
| 6K | 3-5 میلی متر | سازههای تولیدی، دریایی | متوسط – کم |
| 12K | 5-8 میلی متر | انرژی باد، مخازن تحت فشار، صفحات | کم |
| 24K / 48K | 8-16 میلی متر | پالتروژن، سیمپیچ رشتهای، سازههای سنگین | پایین ترین |
۴. وزن منطقهای (GSM) و آنچه کنترل میکند
وزن سطحی - گرم در هر متر مربع - ضخامت لایه را در لمینت پخته شده تعیین میکند و بنابراین تعداد لایههای مورد نیاز برای دستیابی به ضخامت یا سختی هدف را کنترل میکند. این امر پیامدهای مستقیمی بر ساعات کار در چیدمان و تعداد کل لایهها در یک برنامه ساختاری دارد.
وزنهای سطحی معمول برای پارچههای بافته شده 3K از 100 گرم بر متر مربع تا 400 گرم بر متر مربع متغیر است. یک پارچه جناغی 3K با وزن 200 گرم بر متر مربع، با کسر حجمی الیاف 40 تا 45 درصد در تزریق استاندارد، تقریباً به ضخامت 0.25 تا 0.28 میلیمتر در هر لایه میرسد. یک پارچه 400 گرمی بر متر مربع ضخامت لایه را دو برابر میکند، به این معنی که تعداد لایهها برای رسیدن به یک ضخامت مشخص نصف میشود - چیدمان سریعتر، اما انعطافپذیری کمتری برای تنظیم برنامه لمینت دارد.
گریدهای رایج GSM و کاربردهای آنها
| وزن منطقه | ضخامت لایه عمل آوری شده* | برنامه نمونه |
|---|---|---|
| 100-160 گرم در متر مربع | 0.12-0.20 میلی متر | قطعات آرایشی پوسته نازک، پوسته پهپاد، لایههای پرداخت |
| 200 g / m² | 0.24-0.28 میلی متر | طرح کلی سازه، رایجترین درجه |
| 240-280 گرم در متر مربع | 0.28-0.35 میلی متر | پنلهای سازهای دریایی، خودرو |
| 300-400 گرم در متر مربع | 0.38-0.50 میلی متر | سازههای مستحکم، ابزارهای تزریق |
*تقریباً با کسر حجمی الیاف ۴۰ تا ۴۵ درصد. مقادیر واقعی بسته به سیستم رزین و فشار تحکیم متفاوت است.
5. سازگاری با فرآیند: لایه گذاری مرطوب، پیش آغشته، تزریق، پالتروژن
هر پارچهای با هر فرآیند تولیدی به یک اندازه خوب عمل نمیکند. عدم تطابق پارچه با فرآیند، منبع مشترک مشکلات کیفی در تولید کامپوزیت است.
دست خیس (Wet Hand Layup)
سادهترین فرآیند: پارچه برش داده میشود، روی ابزار قرار میگیرد و با قلممو یا غلتک با رزین کاتالیز شده اشباع میشود. الزامات پارچه: افتادگی خوب برای مطابقت با قالب، جذب رزین قابل پیشبینی و عدم آهاردهی بیش از حد که در چسبندگی رزین اختلال ایجاد میکند. پارچههای ساده و پارچههای جناغی ۲×۲ در محدوده ۱۶۰ تا ۳۰۰ گرم بر متر مربع در اینجا استاندارد هستند. خطر اصلی توزیع غیر یکنواخت رزین در بخشهای ضخیم است، به همین دلیل است که مشخصات پارچه و روش چیدمان باید با هم توسعه داده شوند.
تزریق رزین (VARTM / RIFT)
خلاء، رزین را از میان بستر الیاف خشک عبور میدهد. پارچه باید نفوذپذیری درون صفحهای کافی را فراهم کند - بافت خیلی سفت یا پرداخت خیلی ضخیم روی سطح الیاف، جریان را کند کرده و لکههای خشک ایجاد میکند. پیشبینی جبهه جریان در قطعات بزرگ اهمیت پیدا میکند. برای تزریق، پارچههایی با نفوذپذیری متعادل در هر دو جهت تار و پود ترجیح داده میشوند. پارچه جناغی 3K با وزن 200 تا 240 گرم بر متر مربع با شیمی آهاردهی سازگار، معمولاً به طور قابل اعتمادی تزریق میشود.
پیش آغشته (پخت در کوره یا اتوکلاو)
پارچه از قبل با رزین نیمهپختشده آغشته شده و به دست مشتری میرسد. این امر اختلاط در محل را از بین میبرد و کنترل حجم الیاف را بسیار دقیق میکند، به همین دلیل است که اجزای سازههای هوافضا عمدتاً از پیشآغشته ساخته میشوند. این مصالحه: نیاز به نگهداری در سرما، ماندگاری محدود (معمولاً ۱۲ ماه در دمای ۱۸- درجه سانتیگراد) و هزینه مواد به طور قابل توجهی بالاتر. مشخصات پارچه برای پیشآغشته باید با پنجره فرآیند سازنده پیشآغشته مطابقت داشته باشد - عملیات سطحی و شیمی آهاردهی به شدت کنترل میشوند.
غرق شدن
الیاف پیوسته به طور همزمان از میان قالب و حمام رزین کشیده میشوند. پروفیلهای ساختاری - نبشیها، کانالها، لولهها، میلههای تخت - با سرعت بالا تولید میشوند. در فرآیند پالتروژن معمولاً از الیاف UD یا تشک به جای پارچه بافته شده استفاده میشود، اما معماریهای ترکیبی که شامل لایههای بافته شده برای استحکام پیچشی یا پرداخت سطح هستند نیز وجود دارد. برای پالتروژن، اندازه الیاف باید با ماتریس پلیاستر، وینیل استر یا اپوکسی مورد استفاده سازگار باشد.
رشته سیم پیچ
یدککشی پیوسته تحت کشش و با زوایای کنترلشده روی یک مندرل پیچیده میشود. برای سیلندرها، مخازن تحت فشار و شفتهای محرک استفاده میشود. فرآیندی مبتنی بر پارچه نیست - اما خریدارانی که راهحلهای کامل کامپوزیتی را تهیه میکنند، اغلب به پارچه بافتهشده برای سازههای ثانویه و یدککشی سنگین برای سازه اولیه پیچیدهشده از همان تأمینکننده نیاز دارند.
۶. ماتریس انتخاب برنامه کاربردی
به جای یک درخت تصمیمگیری انتزاعی، در اینجا نحوهی تحلیل متغیرها در کاربردهای صنعتی رایج آمده است. این ترکیبات نشان میدهند که معمولاً چه چیزی در تولید به طور قابل اعتمادی عمل میکند - نه طیف کامل آنچه از نظر فنی امکانپذیر است.
| کاربرد | مشخصات توصیه شده | روند | نیاز اصلی |
|---|---|---|---|
| سازه ثانویه هوافضا (فرینگها، پنلها) | پارچه جناغی 2×2 یا ساتن 8HS، 200 گرمی 3K، پیش آغشته | اتوکلاو | درجه فیبر گواهیشده، قابلیت ردیابی کامل |
| پنل بدنه خودرو (سازهای) | پارچه جناغی ۲×۲، ۲۰۰ گرم / ۲۴۰ گرم، ۳K | تزریق یا RTM | پتانسیل سطحی کلاس A، پایداری ابعادی |
| پوستههای سازهای بدنه و عرشه کشتیهای دریایی | ۶ هزار عدد پارچه ساده ۳۰۰ گرمی یا ۱۲ هزار عدد پارچه توییل ۴۰۰ گرمی | تزریق | نرخ جریان بالا، راندمان پوشش ناحیه وسیع |
| بدنه پهپاد / هواپیمای بدون سرنشین | ۳K ۱۰۰ تا ۱۶۰ گرم ساده یا توییل | پیش آغشته یا لایه گذاری مرطوب | حداقل وزن، کنترل دقیق ضخامت لایهها |
| ابزارآلات صنعتی / قالبها | پارچه جناغی 3K، 200 گرم / 300 گرم | لایه گذاری مرطوب یا تزریق | CTE پایین، وضوح سطح، پایداری حرارتی |
| بالستیک / حفاظت شخصی | UD یا هیبرید آرامید بافته شده | قالب گیری فشرده | جذب انرژی چند لایه، مطابق با استاندارد NIJ |
| مخازن تحت فشار (نوع IV) | الیاف UD با ضخامت ۲۴K تا ۴۸K (پیچیده)، پارچه ۳K روکشدار | رشته سیم پیچ | کسر حجمی الیاف، گواهی فشار ترکیدگی |
| فریمهای ورزشی / دوچرخهسواری | ترکیب پارچه جناغی + پارچه زیرکونیا 2×2، 200 گرم، 3K | قالبگیری مثانه | سختی ناهمسانگرد، مقاومت در برابر خستگی |
۷. محصولات پارچهای الیاف کربن از شرکت Impact Materials
شرکت ایمپکت متریالز، پارچههای الیاف کربن را در محدوده مشخصات کلیدی ذکر شده در این راهنما، تهیه و انبار میکند. همه محصولات به صورت رولهای کامل (معمولاً ۵۰ یا ۱۰۰ متر) و با طولهای برش انتخابی برای سفارشهای توسعه کوچکتر، موجود هستند. گزارشهای آزمایش تأیید شده و برگههای اطلاعات مواد در صورت درخواست ارائه میشوند.
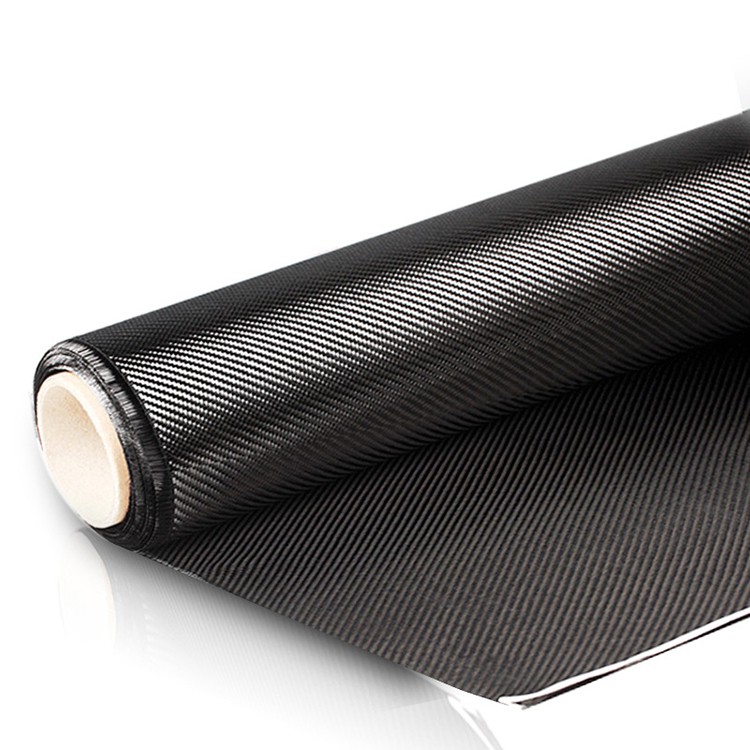
پارچه فیبر کربن
پارچه کربنی بافته شده با کیفیت 3K و چند منظوره برای کاربردهای کامپوزیت سازهای. موجود در دو نوع ساده و 2×2 twill.
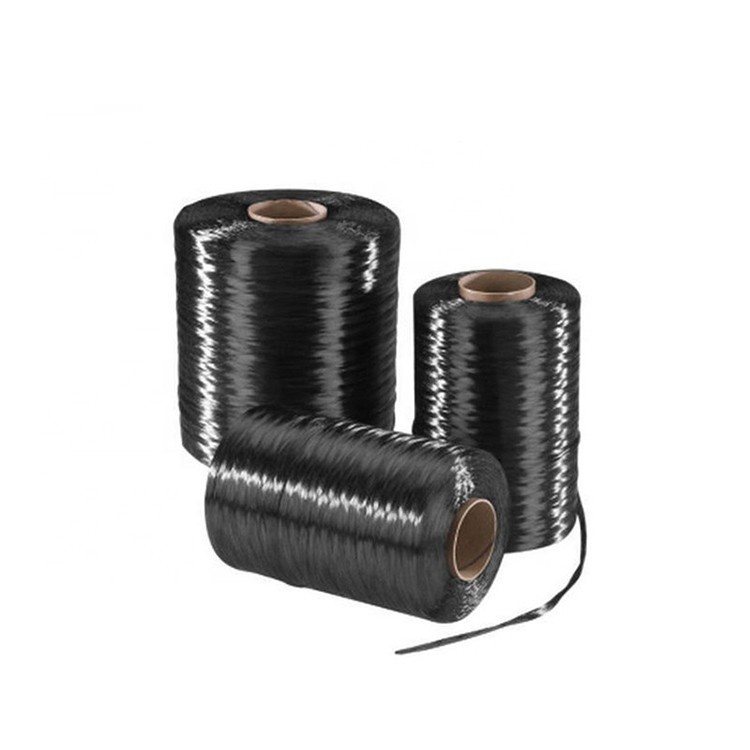
نخ فیبر کربن / یدککش
یدککشی پیوسته الیاف کربن در تراکمهای ۱K، ۳K، ۶K، ۱۲K برای فرآیندهای بافندگی، پالتروژن و سیمپیچ رشتهای.
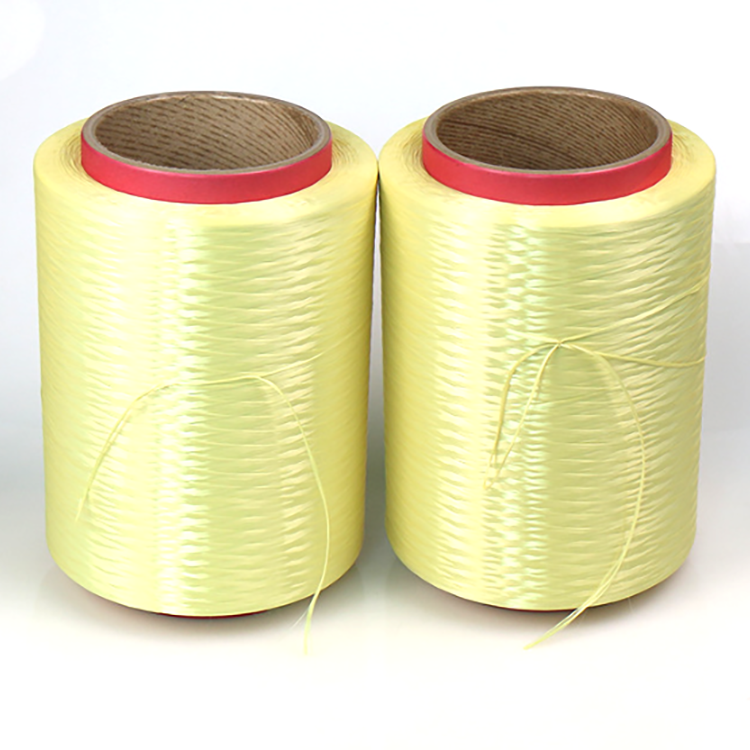
نخ و پارچه آرامید
الیاف پاراآرامید و پارچه بافته شده برای پنلهای بالستیک، کاربردهای مقاوم در برابر برش و لمینتهای ساختاری هیبریدی.
الیاف و پارچه UHMWPE
الیاف پلیاتیلن با وزن مولکولی بسیار بالا برای زرههای نرم، طنابهای دریایی و کاربردهای محافظت در برابر بریدگی.
عرضهای استاندارد ۱۰۰۰ میلیمتر و ۱۲۷۰ میلیمتر هستند. عرضهای سفارشی، وزنهای سطحی غیراستاندارد، پارچههای هیبریدی (کربن/آرامید، کربن/شیشه) و تغییرات شیمیایی در اندازه با حداقل تعداد سفارش موجود است. برای بحث در مورد الزامات خاص پروژه با تیم فنی ما تماس بگیرید.
۸. ملاحظات مربوط به منبعیابی و کیفیت
پارچه الیاف کربن در یک زنجیره تأمین چند مرحلهای تولید میشود. الیاف اولیه توسط تعداد کمی از تولیدکنندگان اصلی - Toray، Teijin، Mitsubishi Chemical، Hexcel، SGL - تولید میشوند و سپس توسط تعداد بسیار بیشتری از کارخانههای بافندگی در سراسر جهان تبدیل (بافته) میشوند. اکثر تأمینکنندگان B2B، از جمله Impact Materials، الیاف را از این تولیدکنندگان اصلی تهیه میکنند و عملیات بافت یا تکمیل را در داخل یا از طریق شرکای تبدیلکننده واجد شرایط انجام میدهند.
این برای خریداران به چه معناست: منبع الیاف اعلام شده مهم است، اما ثبات بافت نیز مهم است. کارخانهای که الیاف را با بیدقتی پردازش میکند - کنترل کشش ضعیف، ضربخوردگی نامنظم، رطوبت در حین آهارزنی - پارچهای تولید میکند که با تلرانسهای وزن و عرض اسمی مطابقت دارد، در حالی که در آزمایش مکانیکی شکست میخورد. درخواست COA در سطح دسته و انجام بازرسی ورودی بر روی دسته اول، رویه استاندارد برای هر کاربرد تولیدی است.
نکات کلیدی تأیید برای خریداران B2B
- صدور گواهینامه پیش ماده فیبر: آیا فیبر از یک تولیدکننده اصلی مشخص است؟ آیا تأمینکننده میتواند اظهارنامه زنجیره تأمین ارائه دهد؟
- تحمل وزن ناحیهای: تلرانس استاندارد صنعتی ±5٪ است. تلرانسهای تنگتر (±3٪) نشاندهنده قابلیت کنترل فرآیند بالاتر است.
- خواص کششی: استحکام کششی تار و پود و مدول الاستیسیته طبق استاندارد ASTM D3039 یا معادل آن. همه تأمینکنندگان این موارد را بدون درخواست ارائه نمیدهند.
- شیمی اندازه گیری: آهاردهی سازگار با اپوکسی برای اکثر کاربردهای ترموست پیشفرض است. آهاردهی بیسمالیمید یا پلیآمید برای ماتریسهای دما بالا یا ترموپلاستیک مورد نیاز است. ناهماهنگی در آهاردهی یکی از شایعترین علل ریشهای چسبندگی ضعیف بین لایهای است.
- غلظت رول: یکنواختی لبه، عدم وجود شکاف یدککشی یا شناور، حاشیه ثابت. نقص در اینجا باعث ایجاد ضایعات و تأخیر در چیدمان در پایین دست میشود.
- نگهداری و بستهبندی: پارچه فیبر کربن در صورت نگهداری نامناسب، به مرور زمان رطوبت را جذب میکند. برای هر چیزی فراتر از جدول زمانی نگهداری 30 روزه، باید در بستهبندی پلاستیکی مهر و موم شده با ماده خشککننده بستهبندی شود.
9- سؤالات متداول
درخواست نمونه یا استعلام قیمت عمده
تیم فنی ما ظرف یک روز کاری به سوالات مربوط به مشخصات فنی پاسخ میدهد. نمونههای رایگان برای برنامههای واجد شرایط موجود است.